Kaip suvirinti 304 nerūdijančio plieno be įtrūkimų?
Palik žinutę
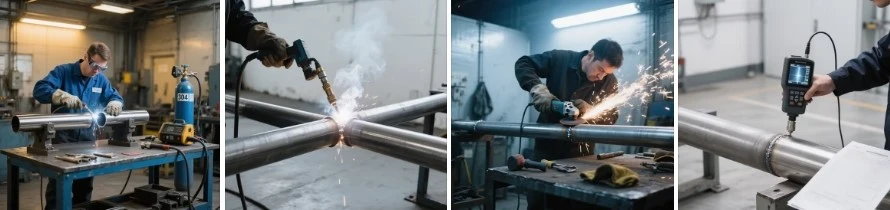
Kai suvirinant 304 nerūdijantį plieną, būtina tinkami suvirinimo būdai, medžiagų pasirinkimas ir proceso valdymas, kad būtų išvengta įtrūkimų, ypač karštų ir šaltų įtrūkimų. Čia yra keletas pagrindinių patarimų ir metodų, padedančių išvengti įtrūkimų suvirinant 304 nerūdijantį plieną:
1. Pasirinkite tinkamą suvirinimo medžiagą
Užpildymo medžiagos: Naudojant užpildo metalą, kuris atitinka pagrindinę medžiagą, pavyzdžiui, 304 nerūdijančio plieno suvirinimo strypą (E308L) arba 308L užpildo vielą, gali veiksmingai išvengti įtrūkimų, kuriuos sukelia skirtingų medžiagų šiluminio išsiplėtimo koeficientų skirtumai.
Venkite per didelio anglies kiekio: Pasirinkę mažai anglies iš anglies-304 nerūdijančio plieno (pvz., 304L) versiją, galite sumažinti karbido nusėdimo riziką suvirinimo metu ir sumažinti karštų įtrūkimų atsiradimą.
2. Valdymo suvirinimo šilumos įvestis
Suvirinimo parametrų valdymas: Valdykite srovę, suvirinimo greitį ir įtampą suvirinimo metu, kad būtų išvengta per didelio šilumos įvesties. Per didelis šilumos įvestis gali sukelti bazinės medžiagos perkaitimą ir padidinti karštų įtrūkimų riziką.
Kelių sluoksnių suvirinimo pasiskirstymas: vienu metu venkite suvirinimo per storą suvirinimą ir kontroliuokite kiekvieno suvirinimo šilumos paveiktą zoną, suvirindami kelis sluoksnius po vieną, kad sumažintumėte šiluminio įtempio koncentraciją.
3. Apdorojimas ir gydymas po kaitinimo
Įkaitinimas: Stotesnio 304 nerūdijančio plieno, vidutinio sunkumo įkaitinimui (paprastai 150 laipsnių -200 laipsnis), gali būti atliktas 150 laipsnių {{2} laipsnis), ypač kai storos plokštelės yra didesnės nei 6 mm. Įkaitinimas padeda palengvinti temperatūros skirtumo stresą suvirinimo metu.
Gydymas po kaitros: Po suvirinimo reikėtų atlikti tinkamą gydymą po kaitros, ypač šaltų įtrūkimų prevencijai. Lėtas aušinimas po suvirinimo taip pat padeda sumažinti streso kaupimąsi.
4. Argono apsauga suvirinimo metu
Naudokite didelio grynumo ekrano dujas: Naudodami 100% argoną kaip ekranavimo dujas, galima efektyviai užkirsti kelią oksidacijai suvirinimo srityje ir sumažinti suvirinimo defektus, kuriuos sukelia oksido plėvelės plyšimas.
Suvirinimo proceso apsauga: palaikykite gerą argono srauto greitį ir suvirinimo aplinką, kad suvirinimo plotas nebūtų užterštas oro ir užkirstų kelią per dideliam lydinio elementų lakitilizavimui ir įtrūkimų susidarymui.
5. Protinga suvirinimo seka
Pradėkite suvirinti nuo plonesnės dalies, kad išvengtumėte per didelio šilumos kaupimosi tam tikroje dalyje ir taip sumažintumėte streso koncentraciją, kurią sukelia per didelis temperatūros skirtumas.
Simetriškas suvirinimas: simetriškas suvirinimas (ty tuo pačiu metu suvirinimas iš abiejų pusių) gali sumažinti netolygų stresą, kurį sukelia suvirinimo susitraukimas, ir sumažinti įtrūkimų atsiradimą.
6. Suvirinimo streso kontrolė
Tinkamas armatūros fiksavimas: Suvirinimo proceso metu įsitikinkite, kad ruošinys yra visiškai pritvirtintas, kad būtų išvengta įtempių koncentracijos ir įtrūkimų, kuriuos sukelia šiluminė ruošinio deformacija suvirinimo metu.
Venkite per didelio aušinimo vandens ar greito aušinimo: po suvirinimo greitai nevėsinkite nerūdijančio plieno. Per greitai aušinimas gali sukelti didelį suvirinimo srities temperatūros skirtumą ir padidinti įtrūkimų riziką.
7. Protinga suvirinimo aplinka
Venkite per didelio vėjo greičio: Venkite stipraus vėjo ar oro srauto suvirinimo metu, o tai gali sukelti nelygią temperatūrą suvirinimo srityje ir padidinti įtrūkimų riziką.
Venkite suvirinimo žemos temperatūros aplinkoje: Suvirinimas žemos temperatūros aplinkoje padidins streso koncentracijos ir šaltų įtrūkimų riziką. Jei įmanoma, aplinkos temperatūrą galima tinkamai padidinti arba pašildyti.
8. Valdymas po suvirinimo
Pašalinkite suvirinimo šlaką: Po suvirinimo suvirinimo šlako ir oksidų, kuriuos sukelia suvirinimas, turėtų būti laiku pašalintas, kad būtų išvengta galimo streso koncentracijos suvirinimo metu pavojaus.